检测对象
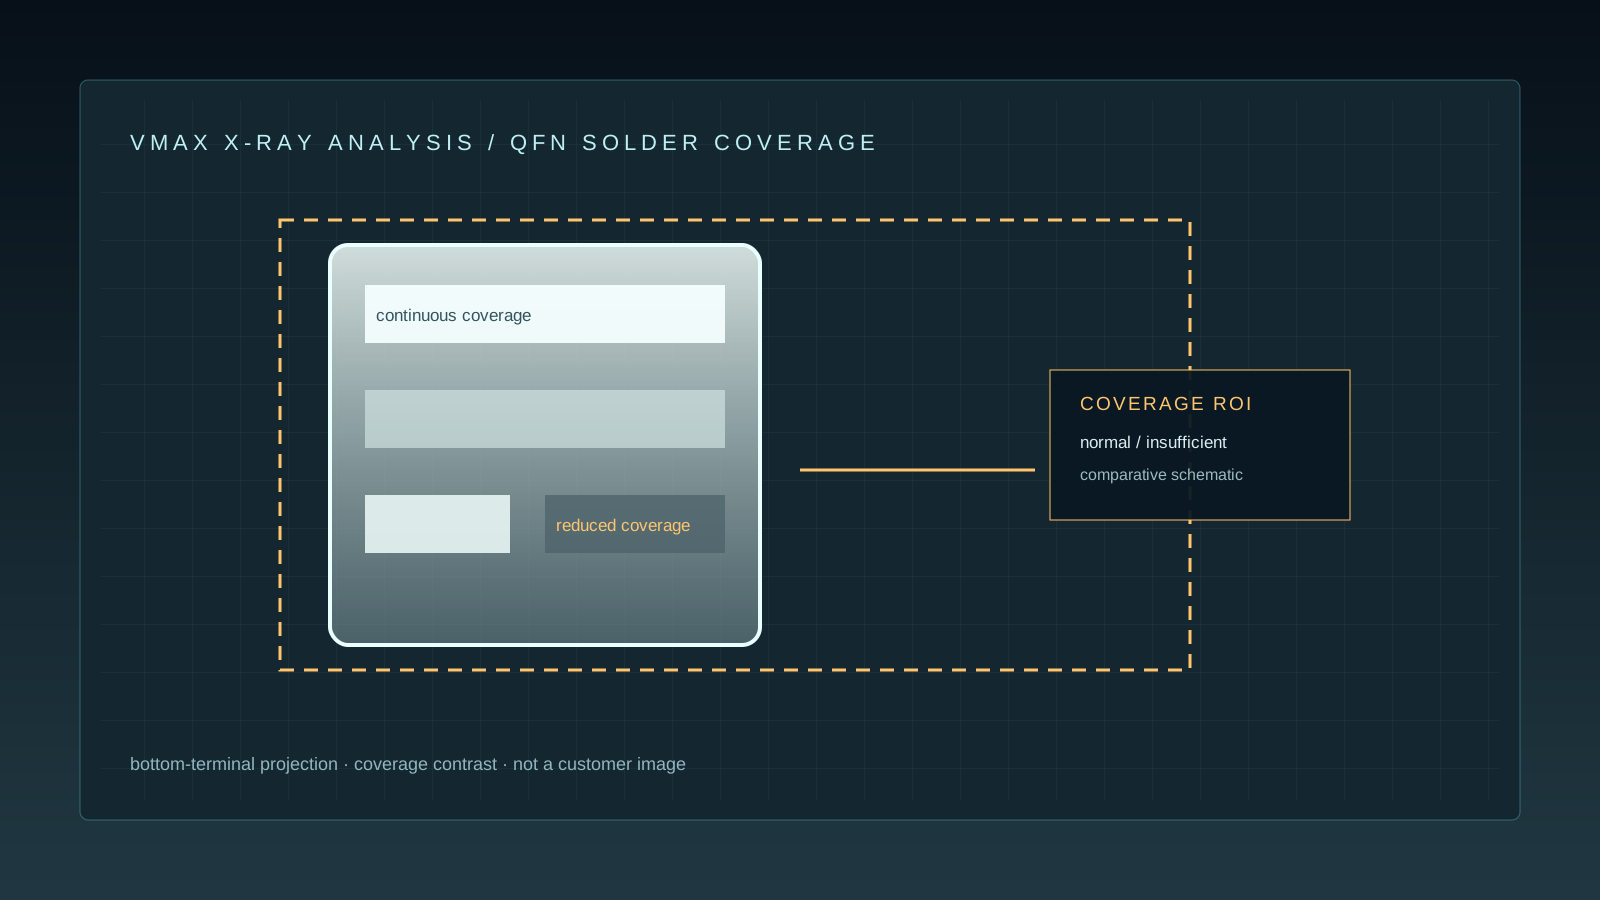
检测对象是 QFN 封装底部周边端子、中心散热焊盘、PCB 焊盘和焊料连接区,重点关注端子覆盖、中心焊盘连续性、局部缺料和焊点偏移。
为什么需要检测
QFN 端子位于器件底部,外观检查常常看不到焊料与 PCB 焊盘的完整连接。焊锡不足可能造成局部连接不连续、散热路径异常或批次波动。X-Ray 可以提供底部焊料投影,但中心焊盘面积、端子形状和器件翘曲不同,不能把某一个图像比例作为所有 QFN 的通用合格标准。
X-Ray 中的典型表现
端子焊料不足可能表现为局部覆盖减少、焊料边界不连续、端子区域灰度异常或焊点偏向一侧;中心焊盘可能出现覆盖不均、空洞聚集或边缘未覆盖。器件底部金属、焊盘边缘和投影重叠会影响判断,需比较同一封装的相邻端子和正常样品。
可以测量的数据
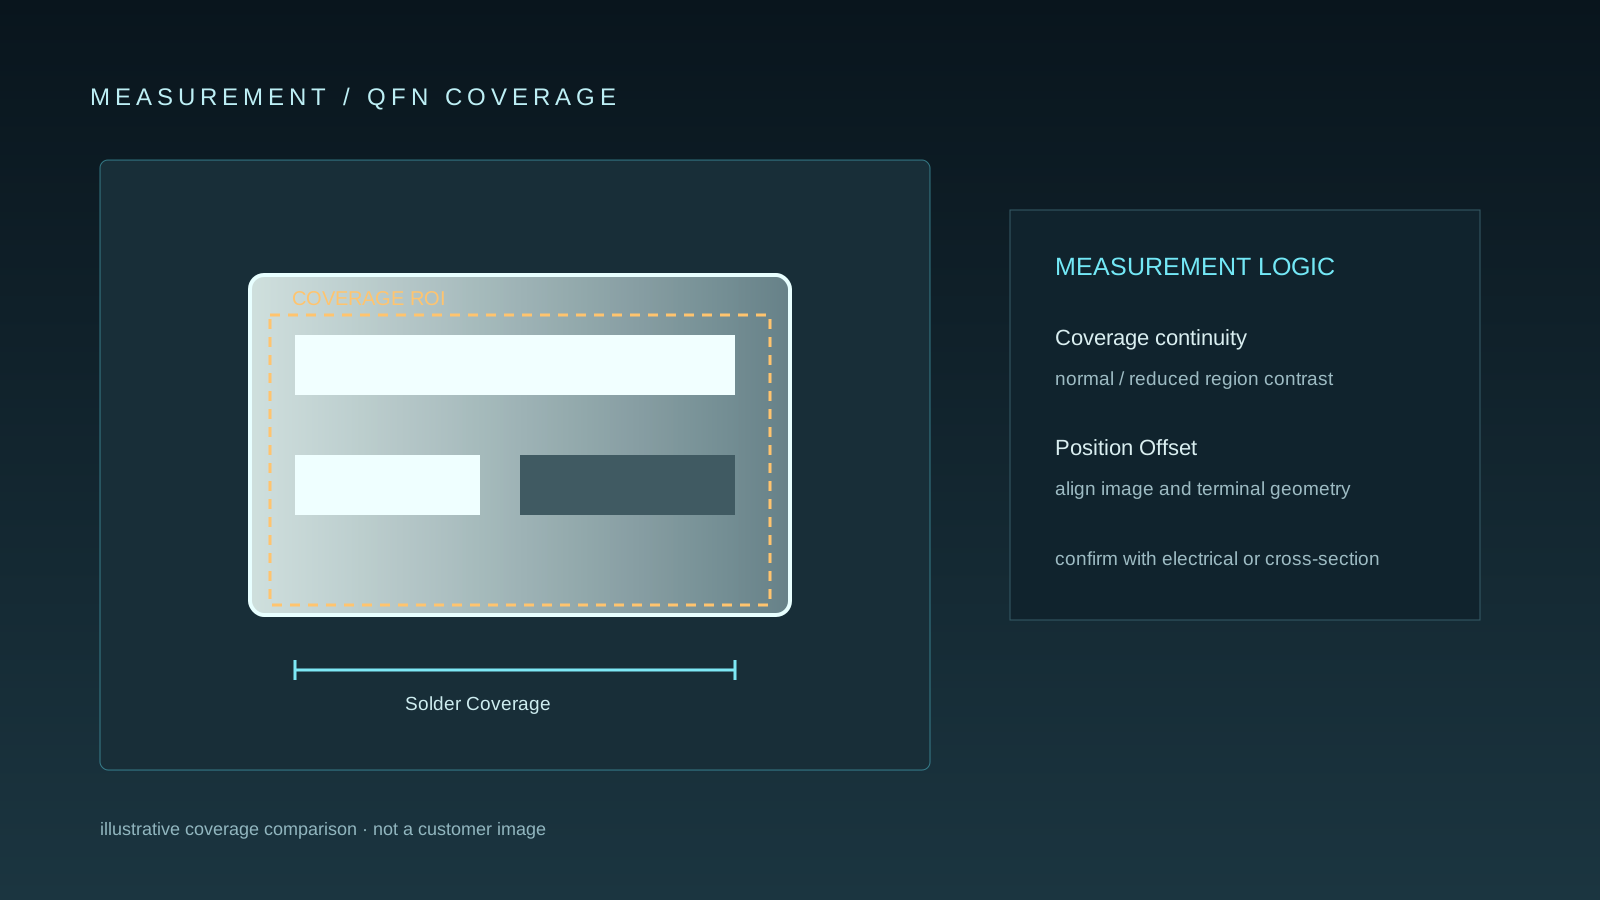
Solder Coverage
记录周边端子或中心焊盘的投影覆盖面积和连续性。
Joint Continuity
标记端子与焊盘之间的疑似连续、断续或未润湿区域。
Position Offset
记录器件、中心焊盘和端子相对设计位置的偏移。
Defect Count
按端子编号、器件和批次统计疑似少锡区域。
检测时容易遇到的误区
底部低密度区域不一定是少锡,封装金属、焊盘边缘和曝光条件也会影响灰度。
周边端子覆盖与中心焊盘覆盖是不同测量对象,不能合并成一个指标。
看到焊料覆盖不等于已经确认电气连续或散热接触可靠。
不同 QFN 封装、焊盘设计和器件尺寸不能共用统一阈值。
可能的工艺原因
- 可能相关:钢网开口、焊膏印刷量、焊盘设计和器件贴装偏移。
- 常见原因包括:焊膏塌边、回流润湿、器件翘曲和中心焊盘热容量。
- 可能相关:表面氧化、污染、材料状态和焊盘间距。
- 建议结合 SPI、贴装、炉温、截面和电性验证确认。
工艺排查建议
将端子、中心焊盘、器件方向和 ROI 定义清楚,保存正常样品作为基线。
按端子编号和中心区域统计覆盖、连续性、最大缺料和偏移,不只看总面积。
把异常与 SPI、贴装偏移、钢网清洁、回流温度和材料批次对齐。
对中心焊盘或重叠严重区域用倾斜、截面或其他验证方法确认。
2D / 2.5D / CT 的能力边界
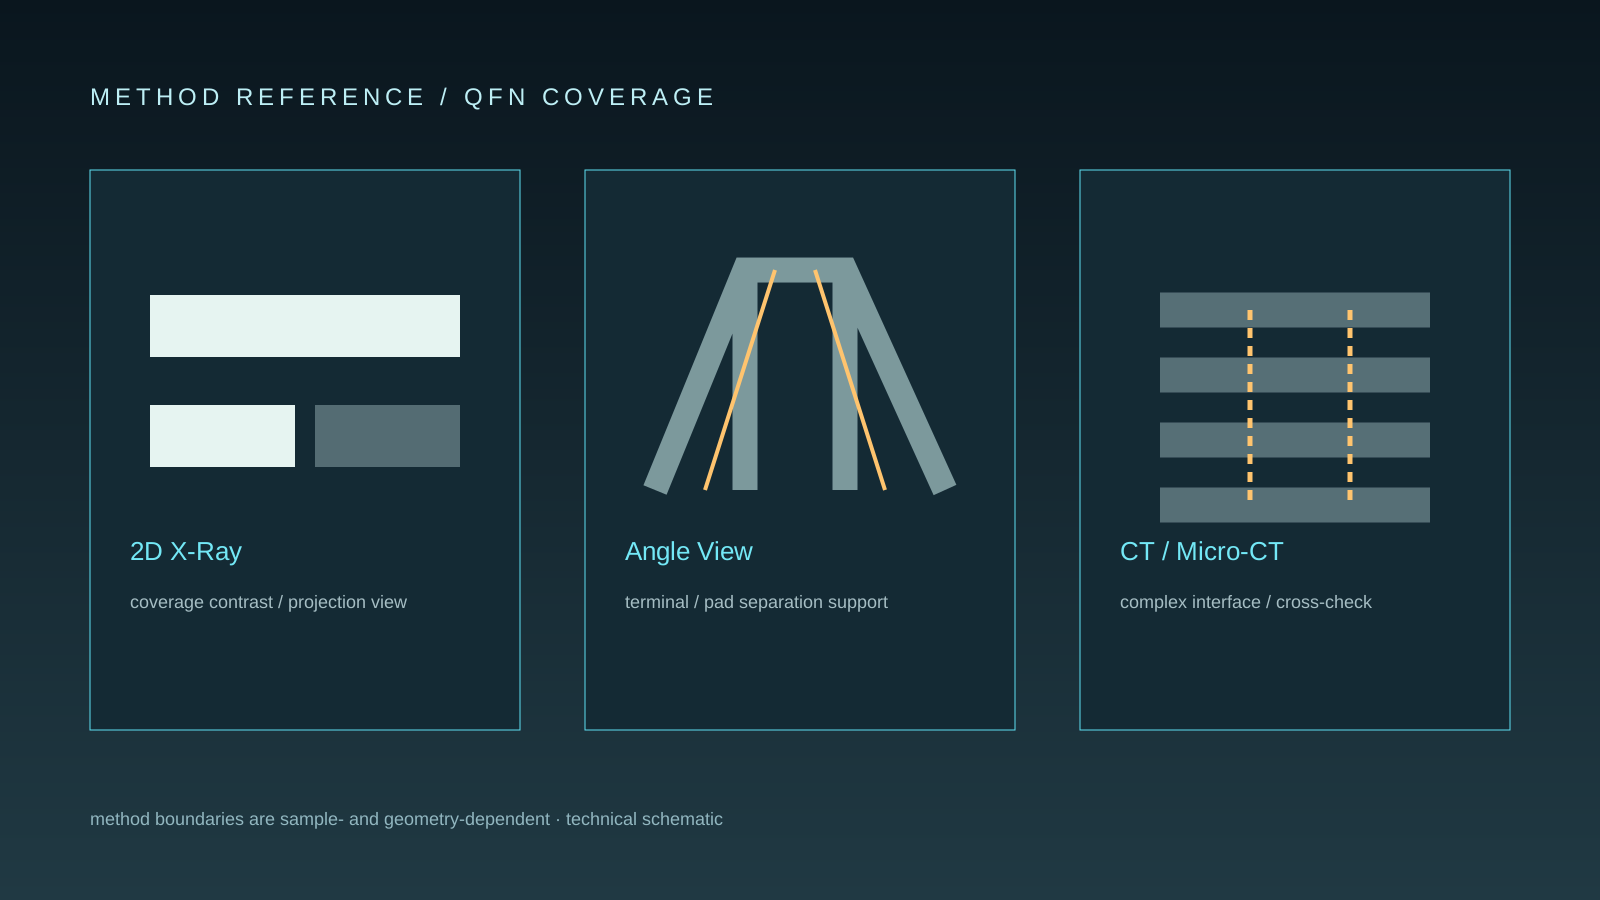
2D X-Ray 适合观察底部焊料覆盖和批次趋势,但不同金属层会影响局部灰度。
倾斜观察可帮助分离端子、焊盘和封装底面,但需要重新确认标定和角度。
CT 可在合适尺寸和分辨率下辅助观察中心焊盘空间结构,但不是所有 QFN 节拍的默认方法。
X-Ray 结果不能单独替代电性、热性能和可靠性验证,也不提供统一合格阈值。
X-Ray 检测的价值
AOI 和人工目检难以观察 QFN 底部端子与中心焊盘。X-Ray 能以无损方式提供焊料覆盖、偏移和异常分布,帮助工程师把底部焊接问题与印刷、贴装和回流工艺关联。
检测方式参考
检测方式应根据目标结构、材料衰减、缺陷尺寸和是否存在投影重叠选择。以下内容用于工程评估,不对应具体设备型号,也不把某一种成像方式视为万能方案。
适合快速观察焊点、空洞、桥接或透锡的透射特征,并用于批量筛查与趋势统计。
通过改变投影方向减少部分结构重叠,辅助观察焊点边缘、界面和孔内覆盖关系。
适合板级局部层间分析;实际效果取决于板件翘曲、角度范围、分辨率和校正质量。
当多个深度结构严重重叠或需要三维复核时使用,采集时间和样品稳定性要求更高。
技术参考资料
本文根据公开技术资料整理,具体应用应结合样品结构与检测条件进一步评估。
- Nordson:AXI ApplicationsNordson Test & Inspection
- IPC:Electronics Manufacturing StandardsIPC
- Viscom:MXI X8011-III technical brochureViscom
有类似检测问题?
有类似检测问题?可提交样品结构、X-Ray 图像或缺陷描述,由 VMAX 工程师协助评估适合的检测方式和分析思路。
提交技术咨询 →